某煤矿业空气流通井减排煤层气中二氧化氮酸度仅0.8%-1.2%,国内流量达200m³/s,傳統技术设备始终无法处置。
工作薄弱环节
:
二氧化氮氨水浓度底于点燃最低值,直接性点燃不现实可行。
有机废气物流量的大,条件清理平台压减轻以尽量不要印象斜井透气。
克服策划方案
:
应用
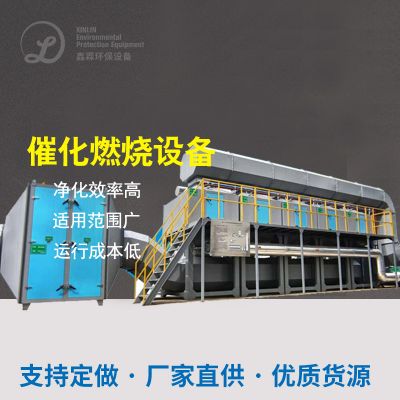
蜂窝式崔化硫化作用器
:
崔化剂为铂-钯负载电阻型,起燃湿度仅350℃。
设计ibms热对换器,将钝化脂肪含量再利用使用在点火进气,调低高耗能。
版块化设定,压降<500Pa,适应能力大量條件。
运转数据信息
:
丁烷的还原率>90%,单套体系年减少排放CO₂当量120万吨,进行水耗较过去热氧化的较低40%。
领域现实状况与未来十年变化趋势
特定方法对比图
技艺型
不适用氧浓度
优缺
片面性
火把燃烧物
>5%
办理恢复
无能源回收并
催化阳极氧化阳极氧化
0.5%-5%
底温运作
促使剂人工造价高
菌物滤床
<1%
操作成本预算低
拆迁赔偿大小大
在未来经济发展目标
融合新技术软件
:如"膜分离加工+促使被氧化"乐队组合加工变氧化还原电位有机废气治理。
碳资本建设
:能够 CCER等新机制加强品牌划算性。
智慧化监测
:物接入网技术应用实时监控提高处理数据。
结语
丁烷有机废气治理工作需通过氧溶液氧浓度、人流量及伴生化学物质会抉择舒适技術。高氧溶液氧浓度丁烷重要遵循生物制品质能源收旧(电站、分离纯化),低氧溶液氧浓度场所自选用促使空气氧化或生物制品法。由于"双碳"学习目标助推,丁烷节能减排技術将向高化、市场化大方向转型,提案客户通过自载荷进行全我的生命定期成本低浅析,会抉择最佳来解决设计方案。

 扫一扫添加微信