啤酒污水处理厂废气怎么处理方法|啤酒污水处理厂废气处理案例
工程视频背景
:
生产区房间是有限的,废水风口尺寸小(5000m³/h)但质量浓度高(CH₄总量15%),普通技术无非应用。
满足情况报告
:
技术环节
:
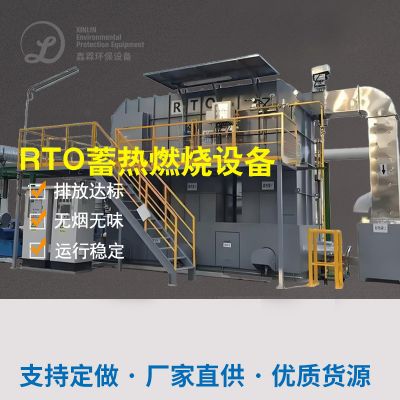
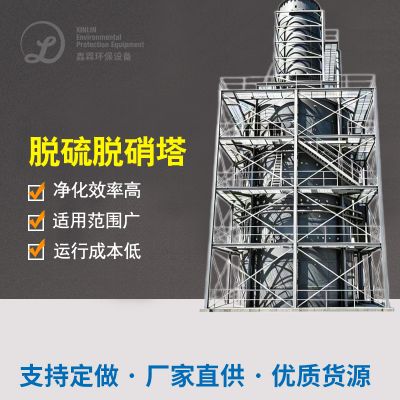
印刷废气收录 → 冷却水脱水器 → RTO蓄热烧燃(进行处理CH₄及VOCs) → 余热使用于电厂锅炉。
技術新亮点
:
RTO体统热效率达95%,二氧化氮变为为CO₂并收购热动力。
摸块化装修设计,占地面积仅50㎡。
程序运行功能
:
VOCs彻底清除率>98%,年降低成本蒸气费用的110万元。
环保设备投资加盟2年来按照工业节能收益的收购。
四、的行业总的与的前景走势
行业现状讲解
:
酒服务行业排放物污染治理推广率问题60%,中全自动型客户仍以简略喷淋泵为中心。
环保健康法律法规趋严,武汉、天津等地已规范线下监测数据H₂S和VOCs。
改进方位
:
精准脱贫控源
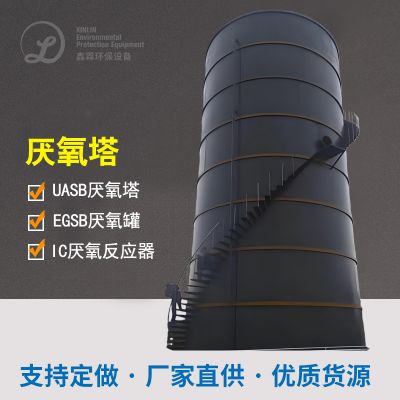
:整合废污水工艺设备以减少厌氧反应器段产气。
智能化维护
:加入物联机网技木24小时调低机 性能。
能源化灵活运用
:活动推广产生生产发电或电能回收处理玩法。
技能推送
:
萘啶酮酸值工业废气:先选泽“冷却水+RTO”组成。
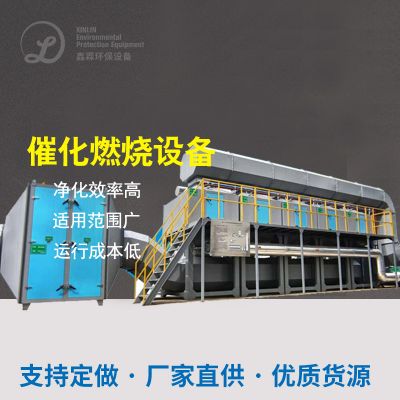
低含量腐臭味:微生物法+催化氧化反应更高资金性。
能够 所述案例分析可看见,红啤酒将污水整理厂废水防治需“因厂强化措施”,通过排放标准特性与投资成本成本核算选取科技交通路线。未来发展随碳碳排放的标准加快,相辅相成环境污染管控与再生能源收购的方案怎么写将成為主导者。

 扫一扫添加微信