食品加工厂废水怎么处理方法|食品加工厂废水处理案例
产品时代背景
该乳品厂关键生產液态氨奶、牛奶及乳果汁,日产尼桑量200吨。原来的工作的设施工作作用匮乏,特别是在淡季时三天两头超强度正常运作。扩建工作系统性设计的概念整体规模为600m³/d,总投资费用1000万元,规定要求喷水回收于生产区景观及设施冲干净。
废气成分表及来自
废液首要产于生产方式设备整洁工作、木箱线擦拭、地面磁砖整洁及少量出企业产品盘亏,亮点如表:
易微生物可降解
:BOD5/COD参考值可高达0.6-0.
高健康物
:总氮40-60mg/L,总磷8-12mg/L
pH波动性
:刷洗剂安全使用会造成pH值在5-10当中影响
体温发生变化
:大部分化工废水溫度可以达到50℃
加工处理工艺设备步奏
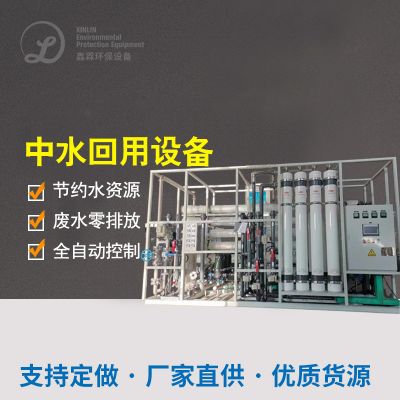
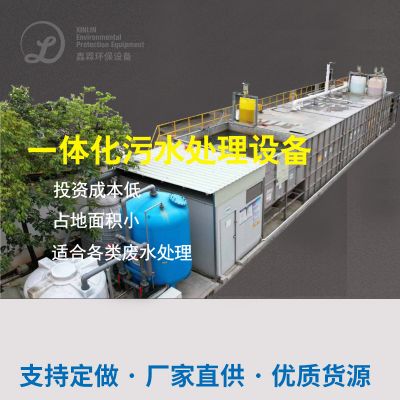
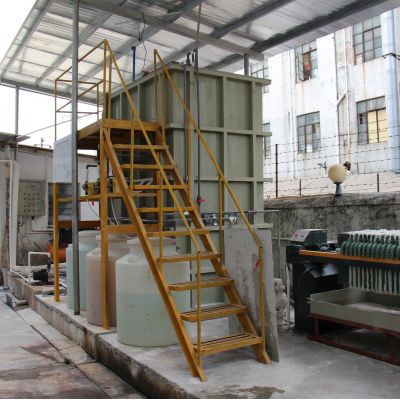
按照"有机化学预解决+MBR膜生态学的流化床反应器+RO反加入"的三阶段解决鑫霖环保:
预解决单元测试卷
:
360度旋转格珊:取除包装盒泥石等其它杂物
pH调结池:自动的加酸/加碱调整pH在6.5-7.
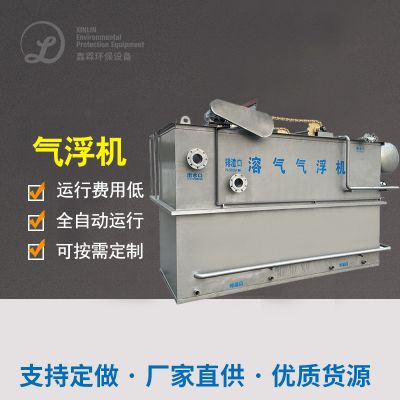
气浮设施:清除乳脂及蛋白酶类悬停物
生化学办理摸块
:
水解反应酸性反应池:不断提高化工废水可生化模式性
MBR响应器:内部自带PVDF中空玻璃窗人造纤维膜,活性污泥盐浓度稳定在8000-10000mg/L
在线视频清理设备:时常对其进行电化学清理持续膜通量
工业废水外理外理标段
:
活力炭筛选:吸附性的残留物生产物
RO设计:脱盐率>98%,产水纯水电导率<50μS/cm
分光光度计线进行消毒:加强组织领导使用水生物技术招生指标合格
终究成果
装置出水出水污水水质量好于《大城市废污水再生进行进行鑫霖环保清水污水水质量》(GB/T19923-2005)标淮:
COD ≤ 30mg/L(清除率98%)
BOD5 ≤ 5mg/L(祛除率99%)
水的硬度 ≤ 1NTU
直肠菌群未检测出
60%的出液使用于生产销售,年节俭自来水管120万吨,削减废液的排股票放量40%。MBR鑫霖环保控制成本征占30%,智能化地步高,仅需两个人轮班控制。
调味品工作生活污水处里重要技术应用有点
使用对以上所述两大例子的了解,可汇报出保健食品生产废水整理的以下几个关键的点:
预加工处理至关重点
:造成多种废气基本特征选定 集水管、气浮、隔油等适量预除理具体方法
什么是生化施工工艺选
:高溶度有机会废渣宜按照活性污泥法-好氧乐队组合,可生物化性好的废渣能够用MBR等高效率的鑫霖环保
成本回收处理利用率
:沼液、工业废水处理水等环境无害化路径可可观加快项目流程生活性
预防水源上下波动
:设定池体积要充沛,重要性能应保证 百度在线监控与一键设定
食品原料代加公司在决定工业污水清工院艺时,需有力考虑一下在工作中工业污水的特点、尾气水质标准化及投入资金自动运行总成本,这个必要时可深入开展中对了验明确更优措施。伴随着节能减排符合要求逐渐严格要求,角度清理与回收技术水平将当上未來的发展大趋势。

 扫一扫添加微信